碳纤维布切割无分层无毛刺:工艺原理与现场验证方法
振动刀冷切割技术从原理层面规避热影响与机械撕裂,实现碳纤维布切割无分层无毛刺。本文拆解缺陷成因、关键工艺参数与目视检查、触感检验、尺寸测量三种现场验证方法

- 切割精度
- ±0.05mm
- 定位精度
- ±0.01mm
- 切割速度
- 1800mm/s
- 良品率
- 85% → 98%
导语
复合材料加工中,碳纤维布的切割质量直接影响成品性能与外观。分层和毛刺是传统切割工艺最常见的两类缺陷,不仅降低产品良品率,还会增加后续打磨工序的成本。振动刀冷切割技术通过物理切削方式,在原理层面规避了热影响和机械撕裂问题,成为实现高质量切割的关键路径。
碳纤维布切割缺陷的成因分析
碳纤维布由碳纤维丝束编织而成,层间依靠树脂基体或预浸料粘结。切割过程中出现分层,本质上是层间结合力被破坏的结果。激光切割或高速机械切割产生的热量会使树脂局部软化甚至碳化,层间粘结强度下降,在切割应力作用下发生剥离。毛刺的产生则与纤维切断方式有关——当刀具不够锋利或切割速度不匹配时,纤维不是被干净切断而是被拉扯撕裂,断裂的纤维末端形成毛刺。
这两类缺陷往往同时出现,因为它们的诱因存在关联:热影响削弱层间结合,机械拉扯加剧纤维损伤。解决思路需要从切割原理入手,同时控制热输入和机械应力。
振动刀冷切割的工艺原理
振动刀切割机采用高频振动切削方式,刀片以每秒数千次的频率上下运动,配合水平方向的进给运动,实现对材料的逐层切削。这种物理冷切割方式不产生热影响区,树脂基体保持原始性能,层间结合力不受损伤。
切割质量的关键在于三个参数的协同控制。切割精度达到±0.05mm,确保路径偏差在可接受范围内;定位精度±0.01mm,保证起刀点和转折点的准确性;切割速度1800mm/s,在效率和质量之间取得平衡。刀片振动频率与进给速度的匹配决定了纤维切断的干净程度——频率过高会导致刀片磨损加快,频率过低则纤维切断不彻底。瀚坤智造的HK3系列振动刀切割机针对复合材料优化了振动参数,在碳纤维布切割中实现了切面平整、边缘光滑的效果。
冷切割的另一项优势是无烟尘产生。激光切割碳纤维复合材料时会释放有害烟尘,需要配备昂贵的除尘设备。振动刀切割完全避免了这一问题,既降低了环保合规成本,也改善了车间工作环境。
现场验证切割质量的方法
切割质量是否达标,需要在生产现场进行快速、可靠的验证。以下是三种常用的检验方法。
目视检查是最直接的方式。在充足光线下观察切割边缘,合格切面应呈现均匀的纤维切断状态,无明显的分层缝隙和纤维拉丝。边缘颜色应与材料本体一致,无发黄、发黑等热损伤痕迹。这种方法适用于大批量生产中的快速筛查。
触感检验可以补充目视检查的不足。用手指沿切割边缘轻轻滑动,合格切面应光滑无挂手感。如果感觉到明显的粗糙或纤维翘起,说明存在毛刺或微分层。对于要求较高的产品,可以使用放大镜或显微镜进一步观察边缘形貌。
尺寸测量用于验证切割精度。使用卡尺或三坐标测量机检测关键尺寸,与CAD设计值对比。切割精度±0.05mm意味着实际尺寸与理论值的偏差应控制在这个范围内。定位精度±0.01mm则体现在起刀点、孔位等特征位置的准确性上。定期抽检并记录数据,可以监控设备状态和刀具磨损情况。
实际应用案例
某碳纤维制品厂商在引入HK3振动刀切割机前,使用激光切割工艺,切割面存在明显分层和毛刺,良品率约85%,且需要配备除尘设备以满足环保要求。改用振动刀冷切割后,切割面无分层无毛刺,良品率提升至98%,同时完全消除了烟尘排放,顺利通过环保审核。材料利用率通过智能排版算法提升15%以上,年节约材料成本显著。
这个案例说明,切割工艺的选择不仅影响产品质量,还关系到生产成本和环保合规。振动刀冷切割在碳纤维布加工中的应用,已经从技术验证阶段进入规模化应用阶段。
结语
碳纤维布切割无分层无毛刺的实现,依赖于冷切割原理对热影响和机械应力的双重控制。振动刀切割技术通过高频物理切削,在保持树脂基体性能的同时实现纤维的干净切断。现场验证可以通过目视检查、触感检验和尺寸测量三种方法组合进行,确保切割质量稳定可控。对于复合材料加工企业而言,选择合适的切割工艺是提升产品竞争力和控制生产成本的关键决策。
想验证您的材料能否达到同样的切割质量?
瀚坤智造提供免费试切打样服务。发送您的材料样品与图纸,工程师将在 1 个工作日内给出切割方案与实测切面效果,支持现场参观验证。
相关客户案例
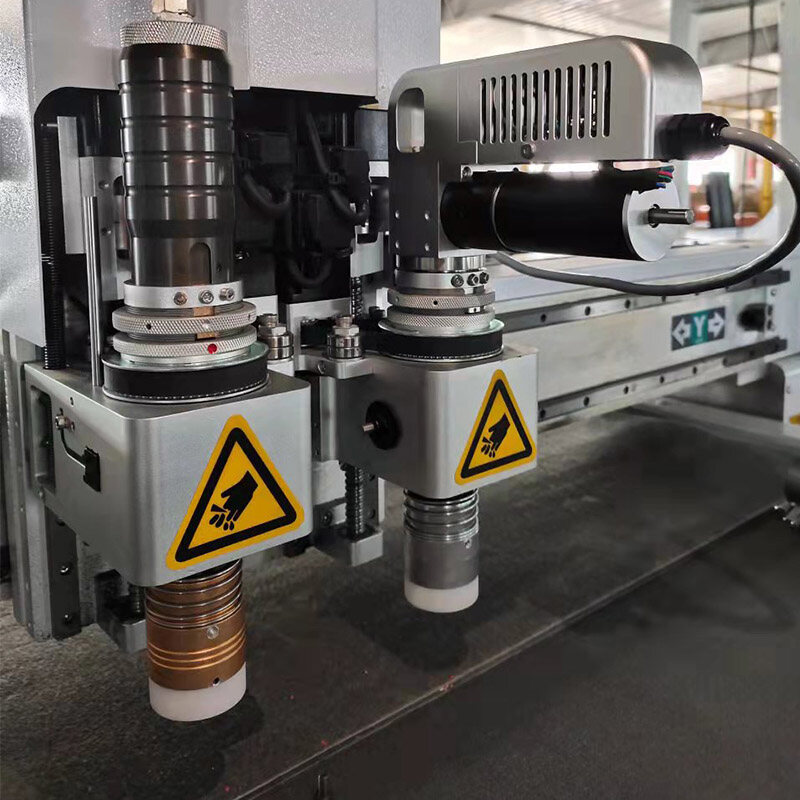 复合材料某碳纤维制品厂商用HK3替代激光切割,切割面无分层并通过环保审核良品率提升至98%